


工業用金属の成形、スタンピング、または組み立てプロセスを扱う場合、これほど信頼性の高い機器はほとんどありません。Hフレーム油圧プレス。 10 年以上にわたって自動車、航空宇宙、カスタム金属製造のメーカーと協力してきたサプライヤーとして、私は顧客から「毎回一貫した高品質の結果を得るために、速度をどのように制御すればよいですか?」と何度尋ねられたかわかりません。速度制御は単なる優れた機能ではなく、精密作業の根幹です。速すぎると、部品が不均一になったり、材料が変形したり、金型が破損したりする可能性があります。遅すぎると生産が停止してしまいます。今日は、私たちが使用している正確な速度制御方法を詳しく説明します。Hフレーム油圧プレスモデルに加えて、次のような他の印刷機タイプとどのように比較するかピラー油圧プレスまたはCフレーム油圧プレス文脈のために。
まず、H フレーム プレスの設計があらゆる速度制御の選択肢を形作るため、これを H フレーム プレスの仕組みに基づいて考えてみましょう。 C フレーム プレス (オープンサイドで、小規模で頻繁な作業に最適) やピラー プレス (4 本の垂直コラムを備え、長時間の稼働で極めて高い剛性を実現) とは異なり、H フレーム プレスには 2 本の垂直ビームと上部クロスメンバーを備えた頑丈な長方形のフレームがあり、重量があり幅の広い部品を処理できる堅牢な作業領域を作り出します。その動力は油圧システムから供給されます。電気モーターがポンプを駆動し、作動油をシリンダー内に押し込み、ラムを伸ばして力を加えます。ここでの速度制御は、流体の流れを調整すること、つまりラムを上下に動かすために流体がシステム内をどれだけ速く移動するか、また滞留段階でどれだけ早く力を保持するかを制御することです。
私たちが実装している最も一般的な速度制御方法から始めましょう。Hフレーム油圧プレス(当社の全ラインナップについて詳しくは、こちらをご覧ください:Hフレーム油圧プレス)。その方法は比例バルブ制御であり、ほとんどのお客様にとって主力です。ラムを 2 つの速度 (速いアプローチとゆっくりとした押し込み) でしか動かすことのできない古い、ぎこちないオン/オフ バルブとは異なり、比例バルブは流体の流れを連続的に調整します。これはプレスの調光スイッチのようなものだと考えてください。単に「オン」または「オフ」にするのではなく、サイクルのどの段階でもラムがどのくらいの速度で動くかを正確にダイヤルインできます。たとえば、部品が最初にダイに当たるとき、アイドル時間を短縮するためにラムを高速 (たとえば、1 秒あたり 100 mm) で実行し、ワークピースと接触した後、ラムを 1 秒あたり 5 mm に下げて力を均等に分散することができます。比例バルブは、顧客が入力した速度、圧力、滞留時間などのサイクル パラメーターでプログラムされたプレスのコントローラーから信号を受け取ります。 H フレーム プレスにとって優れている点は、堅牢なフレームが、剛性の低いプレス設計で見られるような磨耗を生じることなく、比例バルブが調整する速度の小さな変動に対処できることです。
次に、体積速度制御です。これは、自動車のボディパネルのプレス加工や航空宇宙用ブラケットの成形など、大量かつ超精密な作業を行うお客様に推奨される方法です。容積制御は油圧バルブを完全にスキップし、代わりにメインポンプの速度を調整して流体の流れを制御します。ラムをより速く動かしたい場合は、ポンプがより速く回転して、より多くの流体をシリンダーに押し込みます。速度が遅くなり、ポンプの速度も低下します。この方法は、流体を制限部に押し込むエネルギーを無駄にせず (熱が発生し、余分な電力を使用します)、長時間の運転でも安定しているため、比例バルブ制御よりも効率的です。 H フレーム プレスでは、持続的で正確な圧力が必要な重量部品を扱うことが多く、容積制御により油圧システムの摩耗が軽減され、サイクル タイムを狂わせるような一定の圧力降下がなくなりました。私は昨年、スチール製ドアパネルをプレス加工している顧客と仕事をしました。以前は C フレーム油圧プレスを使用していましたが、一定の速度調整が必要で、毎週 15% の部品がスクラップになってしまいました。容積制御を備えた H フレーム モデルにアップグレードしたところ、1 日あたり 10,000 サイクルを超えても速度が一定に保たれたため、スクラップ率は 2% 未満に低下しました。
特殊なジョブに使用するもう 1 つの方法は、アキュムレータベースの速度制御です。アキュムレータは、加圧された作動油を保管する密封されたキャニスターで、電源用の一時的なバッテリーのように機能します。厚板金属に穴を開けるなど、非常に迅速な初期アプローチが必要な作業の場合、アキュムレーターを使用して流体をシリンダーに噴射し、ラムを最大 500 mm/秒で移動させ、ワークピースが変形する前に作業を完了できます。ラムが接触すると、システムはメインポンプに切り替わり、制御された遅いプレス速度が適用されます。これは、作業領域が広いため、成形ステップ前の曲げを避けるために素早い初期動作が必要な大型部品を扱うことが多いため、H フレーム プレスに最適です。また、24 時間 365 日の精度ではなく、時々のみ高速アプローチが必要なお客様にとっては、容積制御よりも安価です。
ここで、速度制御は万能ではないことに注意することが重要です。速度サイクルをどのようにプログラムするかが、方法自体と同じくらい重要です。当社の H フレーム油圧プレスのほとんどには、お客様ごとにカスタマイズされた 3 つの異なる速度フェーズ (アプローチ速度、作業速度、戻り速度) があります。アプローチ速度とはラムの先端からワークに接触する直前までの速い動きです。これは、部品損傷の危険を冒さずにサイクル時間を短縮できる点であり、比例バルブやアキュムレータが威力を発揮する点です。作業速度は、実際の成形またはスタンピング中のゆっくりとした制御された動きです。ここで精度が最も重要になります。ここでは、ワークピースの密度が変化しても速度を一定に保つため、体積制御または比例制御が理想的です。戻り速度は、次の部品の準備をするためにラムを上部に戻す高速な動きであり、生産ラインのスループットに合わせて速度を調整できるのはこの速度です。
H フレームのプレス速度制御と他のプレス タイプとの比較についてよく質問されるので、それに戻りましょう。あピラー油圧プレスたとえば、 はよりガイド付きのラムを備えているため、非常に正確な位置合わせには優れていますが、フレームが小さいため、大きな部品に対して同じ高流量を処理できないため、速度制御は比例バルブ システムまたはより単純なバルブ システムに限定されます。あCフレーム油圧プレスは、オープンなデザインで小さな部品に最適ですが、フレームの剛性が低いため、急激な速度の変化によってたわみが生じ、部品の一貫性が失われる可能性があります。そのため、速度制御は通常、速いアプローチ速度ではなく、非常にゆっくりとした安定した動きに最適化されています。そのため、大規模なジョブ、重いジョブ、または大量のジョブには、H フレーム印刷機の速度制御方法が最適なことが多いのです。
H フレーム プレスの速度制御を設定するときにお客様が犯すよくある間違いは、作業速度が速すぎる (スクラップにつながる) か、ラインのペースに合わせて戻り速度を調整しない (生産時間の無駄) です。たとえば、カスタム金属ブラケットを作成している顧客は最近、速いほど良いと考えて作業速度を 20 mm/秒に設定しましたが、その速度では金属が均一に流れることができないため、部品に不均一な曲がりが発生しました。作業速度を毎秒 3 mm に調整し、より速い戻り速度をプログラムしたところ、スループットは 20% 向上し、スクラップは減少しました。もう 1 つの間違いは、速度制御システムのメンテナンスを怠ることです。時間の経過とともに作動油が汚れて、バルブが詰まったり、ポンプの性能が低下したりする可能性があります。そのため、速度制御の一貫性を維持するために、比例バルブを毎月チェックし、油圧システムを毎年フラッシュすることをお勧めします。
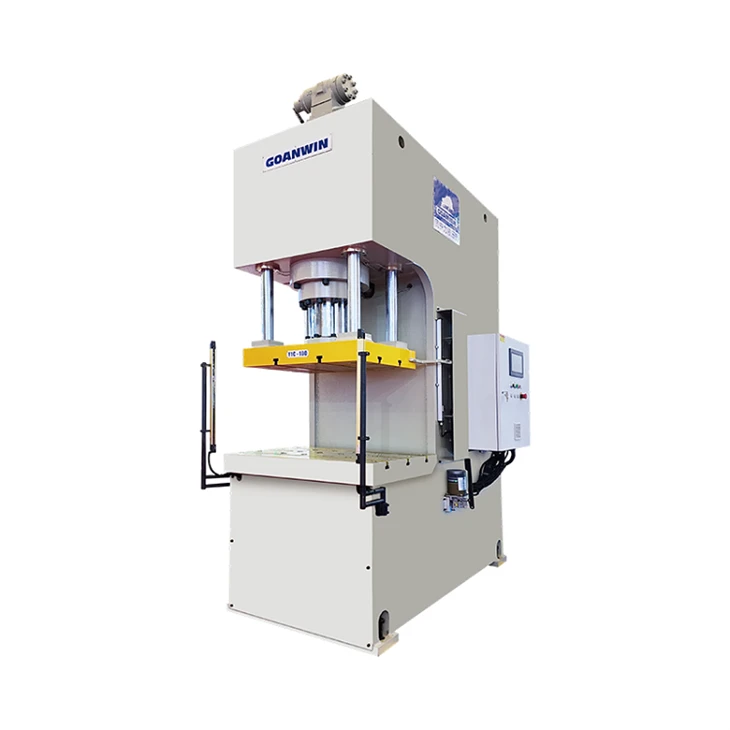

H フレーム油圧プレスをご検討中で、自動車の大量プレス加工、カスタム航空宇宙部品、重金属成形など、特定の作業に合わせて速度制御を調整したい場合、当社はお客様と協力して適切なシステムを設計します。私たちのチームは、何百ものメーカーがプレス速度を最適化し、品質を損なうことなくスクラップを削減し、生産を向上させるのを支援してきました。当社が販売するすべての印刷機には、複数のサイクル プログラムを保存できるカスタマイズ可能なコントローラーが付属しているため、毎回速度設定を再構成することなくジョブを切り替えることができます。
生産ニーズに合わせて速度制御がどのように機能するかについて詳しく知りたいですか?小ロット生産用の基本的な H フレーム モデルが必要な場合でも、大規模製造用の高精度ユニットが必要な場合でも、当社は適切なプレス機を見つけるお手伝いをします。今すぐ当社のチームに連絡して要件について話し合い、業務に適した見積もりを取得してください。
参考文献
油圧プレスの設計と操作、第 5 版、Industrial Press Inc.、2021 年。
産業機械用流体動力制御システム、SAE インターナショナル、2019 年。
金属成形プレス技術と速度の最適化、Journal of Manufacturing Processes、Vol. 38、2019、456-464ページ。


